Z artykułu dowiesz się:
- Strugarkę do pracy na skalę przemysłową dobiera się na podstawie oczekiwanej przepustowości całego procesu – podawania, obróbki i odbioru elementów – a nie samych parametrów katalogowych maszyny.
- Liczba wrzecion w strugarce wynosi od 6 do 9 – konfiguracja 6–7 wystarcza do samego czterostronnego strugania, a 8–9 pozwala w jednym przejściu dołożyć profilowanie i fazowanie.
- Wąskie gardło w produkcji najczęściej powstaje nie na samej strugarce, tylko przed nią, za nią lub między stanowiskami – w brakach bufora, rolek albo synchronizacji z kolejną maszyną.
- Strugarka pracująca samodzielnie ma niższy próg wejścia inwestycyjnego, a strugarka zintegrowana w linię produkcyjną daje wyższą wydajność przy dużym i powtarzalnym wolumenie.
- Używana strugarka obniża koszt zakupu, ale wymaga sprawdzenia dokumentacji, stanu technicznego i zgodności z istniejącą linią, podczas gdy nowa maszyna daje większą przewidywalność integracji i wsparcia serwisowego.
Od czego zacząć wybór strugarki do desek?
Zacznij od pytania: ile metrów sześciennych materiału na godzinę ma przechodzić przez stanowisko.
Dlaczego najpierw trzeba określić planowaną produkcję?
Za duża maszyna stoi bezczynnie przez połowę zmiany, a koszty energii, narzędzi i serwisu rosną tak, jakby zakład produkował dwa razy więcej. Za mała zapycha się przy pierwszym większym zamówieniu i zamienia strugarkę w wąskie gardło całej linii. Zanim porównasz modele, spisz wolumen z ostatnich 6–12 miesięcy, uwzględniając najtrudniejszy przekrój, jaki trafia do produkcji.
Błąd na tym etapie rzadko zostaje przy samej maszynie – rozlewa się na cały układ linii. Dobry projekt zakładu stolarskiego uwzględnia to ryzyko już na etapie planowania rozmieszczenia maszyn, a nie dopiero po zakupie strugarki.
Jak przeliczyć wydajność na prędkość posuwu?
Przepustowość [m³/h] ≈ posuw [m/min] × pole przekroju [m²] × współczynnik zajętości linii × 60. Dla deski 28 × 145 mm po struganiu i współczynnika zajętości linii na poziomie 80% wyniki wyglądają tak:
| Posuw | Szacowana przepustowość |
|---|---|
| 40 m/min | 7,80 m³/h |
| 60 m/min | 11,69 m³/h |
| 80 m/min | 15,59 m³/h |
Czy większa prędkość posuwu zawsze oznacza większą wydajność?
Nie. Skok z 40 do 80 m/min w uproszczeniu podwaja potencjalną przepustowość samej strugarki, ale niekoniecznie całej linii. Jeśli podawanie, odbiór albo kolejna maszyna w ciągu technologicznym nie nadążą z takim tempem, katalogowy posuw zostaje na papierze, a realny średni posuw produkcyjny jest znacznie niższy. Wyższy posuw wpływa też na jakość powierzchni, więc traktowanie go jako jedynego kryterium wyboru to najczęstszy błąd przy doborze maszyny.
Prędkość posuwu a mechanizacja przed i za strugarką
Kiedy ręczne podawanie materiału przestaje wystarczać?
| Posuw | Szt./min | Takt między deskami | Obciążenie 1 stacji ręcznej |
|---|---|---|---|
| 40 m/min | 14,55 | 4,13 s | 1,21 operatora |
| 60 m/min | 21,82 | 2,75 s | 1,82 operatora |
| 80 m/min | 29,09 | 2,06 s | 2,42 operatora |
Jakie elementy mechanizacji warto przewidzieć?
Najczęściej pojawiają się: wydłużony stół wejściowy, automatyczny magazynek podawczy, rolki dociskowe i boczne, wsparcie łożyska zewnętrznego oraz stanowisko odbiorcze zsynchronizowane z kolejną maszyną w linii – na przykład pilarką poprzeczną pracującą z posuwem do 60 m/min. Centralna regulacja ciśnienia dla pneumatyki i hamulców wrzeciona pozwala utrzymać stabilne prowadzenie materiału nawet przy wyższych prędkościach.
Sama strugarka rzadko pracuje w oderwaniu od reszty ciągu technologicznego – zaraz za nią zwykle stoi pilarka poprzeczna, wymagająca tego samego taktu podawania. Odpowiednio dobrane maszyny do cięcia drewna decydują wtedy o tym, czy cała linia utrzyma zadany posuw, czy zwolni na kolejnym stanowisku.
Co się stanie, jeśli mechanizacja będzie niedopasowana?
Powstanie sytuacja odwrotna do zamierzonej: maszyna zdolna do 80 m/min będzie pracować z prędkością ograniczoną przez najwolniejszy element obsługi – najczęściej ręczny odbiór. Zamiast przyspieszenia produkcji zobaczysz kolejkę desek przy wyjściu, dłuższe przezbrojenia i większe ryzyko błędu operatora przy podawaniu w pośpiechu.
Samodzielna strugarka do desek czy linia produkcyjna?
| Kryterium | Maszyna samodzielna | Strugarka zintegrowana w linię |
|---|---|---|
| Próg wejścia | Niższy CAPEX, prostszy start | Wyższy CAPEX, większy potencjał wydajności |
| Zmiana zleceń | Dobra elastyczność dla partii krótkich i zmiennych | Najbardziej opłacalna przy powtarzalnych, dużych seriach |
| Obsługa materiału | Więcej ręcznego podawania i transportu | Mniej ręcznych transferów, eliminacja przenoszenia między etapami |
| Realny posuw | Często ograniczony przez operatora i logistykę hali | Łatwiej wykorzystać 60+ m/min przy zsynchronizowanym wejściu, wyjściu i buforze |
| ROI | Dobre przy mniejszej skali | Lepsze przy wysokim wolumenie i brakach kadrowych |
Jakie parametry techniczne strugarki są najważniejsze?
Szerokość, grubość i minimalna długość elementu
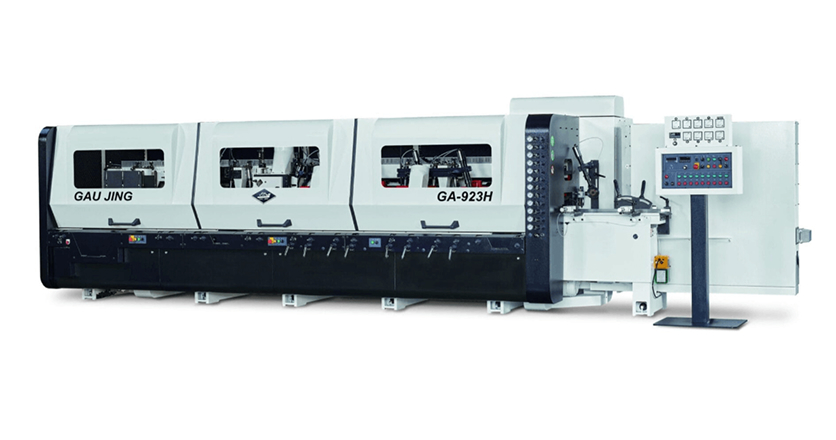
Seria GA obsługuje szerokość roboczą 10–230 mm, grubość 7–160 mm i minimalną długość elementu 230 mm. Jeśli zakład planuje obróbkę przekroju wykraczającego poza ten zakres – na przykład 300 × 200 mm – dobór strugarki 230 × 160 mm będzie błędem popełnionym już na starcie, niezależnie od pozostałych parametrów. Modele różnią się między sobą nie tylko zakresem szerokości, ale i samej grubości obrabianego materiału, dlatego warto zestawić oba parametry z najtrudniejszym przekrojem w portfolio produkcji.
Zobacz: Strugarka do drewna z serii GA
Prędkość posuwu
Bazowo 6–40 m/min, z opcją podniesienia do 60 lub 80 m/min przy wyższej wydajności. To parametr, który trzeba czytać razem z mechanizacją podawania i odbioru – sam w sobie nic nie mówi o realnej wydajności linii.
Prędkość wrzeciona i jakość powierzchni
Standard w serii GA to 6000 obr./min przy średnicy wrzeciona 40 lub 50 mm, z dynamicznym wyważeniem. Prędkość obrotową wrzeciona trzeba rozpatrywać razem z posuwem, bo to właśnie ich wzajemna relacja decyduje o gęstości śladów noża na powierzchni.
Wyższy posuw i większa liczba noży oznaczają też więcej wiórów z każdej zmiany produkcyjnej. Odpad stolarski w takiej ilości przestaje być marginesem procesu i zaczyna wymagać osobnego planu logistycznego.
Stabilność konstrukcji i prowadzenie materiału
Żeliwna rama, hydrauliczne podparcie łożyska zewnętrznego, centralna regulacja ciśnienia dla rolek dociskowych, rolek stołu i rolek bocznych – to elementy, które decydują, czy przy wyższym posuwie deska nadal będzie prowadzona stabilnie, czy zacznie „pływać” pod wrzecionem. Warto też sprawdzić dostępność serwisu, koszty eksploatacji narzędzi i moc silników.
Ile wrzecion wybrać do przemysłowego strugania desek?
Liczba wrzecion decyduje o tym, ile operacji zrobisz w jednym przejściu deski przez maszynę.
Co daje większa liczba wrzecion?
Możliwość połączenia w jednym przejściu strugania czterostronnego z dodatkowymi operacjami: profilowaniem, fazowaniem, wycinaniem rowków czy przygotowaniem pod pióro-wpust. Każda dodatkowa operacja wykonana bez oddzielnego przejścia to mniej czasu, mniej przezbrojeń i mniejsze ryzyko niedokładności między kolejnymi etapami obróbki.
Kiedy wystarczy prostsza konfiguracja?
Modele GA-623 i GA-723 (odpowiednio 6 i 7 wrzecion) sprawdzają się tam, gdzie celem jest samo struganie czterostronne, ewentualnie z jednym dodatkowym profilowaniem. To wybór dla zakładów, które nie potrzebują łączyć wielu operacji wykańczających w jednym cyklu.
Jeśli w Twoim procesie nie ma miejsca na dodatkowe operacje wykańczające, nie ma też sensu przepłacać za wrzeciona, których nie wykorzystasz. Podstawowa strugarka czterostronna do drewna w wersji 6- lub 7-wrzecionowej wystarczy do większości standardowych zleceń.
Kiedy warto rozważyć 8 lub 9 wrzecion?
GA-823, GA-823A i GA-923 mają sens, gdy w jednym przejściu chcesz połączyć kalibrację grubości, profil, poprawę jakości powierzchni i dodatkową funkcję – na przykład fazowanie krawędzi albo żłobienia. Im bardziej złożony detal i im częściej zmienia się jego geometria, tym mocniejszy argument za zapasem wrzecion, nawet kosztem wyższej ceny wejścia.
Długie elementy i pływające wrzeciona – kiedy warto rozważyć tę opcję?
Rozwiązania tego typu pozwalają obrabiać elementy zachowujące naturalną krzywiznę, zamiast „prostować je na siłę” sztywnym układem prowadzenia. Ma to znaczenie zwłaszcza przy materiale giętkim, ciężkim lub lekko wilgotnym, gdzie sam układ rolek nie skoryguje geometrii, a jedynie wzmocni docisk.
Nowa czy używana strugarka do przemysłowej produkcji?
Kiedy warto wybrać nową strugarkę?
Gdy celem jest skok produktywności z przewidywalnym zwrotem z inwestycji, a maszyna ma być częścią zaplanowanej integracji z linią lub automatyką. Nowa strugarka daje pewność co do konfiguracji, dostępnych opcji producenta, bezpieczeństwa zgodnego z aktualnymi wymaganiami oraz pełnego wsparcia serwisowego i szkoleniowego od pierwszego dnia pracy.
Kiedy warto wybrać używaną strugarkę?
Gdy budżet jest napięty, a zakład jest gotowy zainwestować czas w due diligence: sprawdzenie dokumentacji, stanu technicznego, luzów mechanicznych, stanu silników i dostępności części zamiennych. Używane maszyny przechodzą zwykle przegląd techniczny i mają gwarancję ustalaną indywidualnie, ale zakres wsparcia bywa węższy niż przy zakupie nowej.
Podsumowanie
Jeśli planujesz struganie desek na skalę przemysłową, pytanie „jaka strugarka jest najszybsza” prowadzi w złą stronę. Właściwe pytanie brzmi: jaką przepustowość ma dać cały układ – podawanie, struganie, odbiór i dalsza obróbka. Seria GA daje solidną bazę parametrów i konfiguracji wrzecion, ale dopiero w połączeniu z dopasowaną mechanizacją podawania, właściwie dobraną liczbą wrzecion i przemyślanym projektem przepływu materiału można realnie wykorzystać wysoki posuw – zamiast zamienić go w kolejne wąskie gardło produkcji.
Zespół MM Machinery pomaga zakładom stolarskim w doborze i konfiguracji strugarek przemysłowych – od pojedynczej maszyny po w pełni zintegrowaną linię z mechanizacją podawania i odbioru. Skontaktuj się z nami – pomożemy dobrać liczbę wrzecion, posuw i konfigurację pod realną wydajność Twojej produkcji.
Najczęściej zadawane pytania o struganie desek na skalę przemysłową i wybór maszyny
Jaki kąt strugania jest optymalny?
Kąt strugania wynosi zazwyczaj od 25° do 40°. Mniejszy kąt sprawdza się przy twardszych gatunkach drewna, większy – przy pracy z drewnem mokrym lub żywicznym, gdzie zależy nam na czystszym odprowadzeniu wióra.
Czym różni się wyrówniarka od strugarko-grubościówki?
Wyrówniarka służy do uzyskania idealnie płaskiej powierzchni jednej strony deski, która potem staje się punktem odniesienia dla kolejnych przejść. Strugarko-grubościówka łączy funkcję wyrówniarki i grubościówki w jednej maszynie, co ma sens przy mniejszym wolumenie produkcji, gdzie nie opłaca się jeszcze inwestycja w osobne stanowiska.
Kiedy warto użyć strugu elektrycznego zamiast maszyny stacjonarnej?
Strug elektryczny jest idealny do szybkiego strugania dla mniejszych prac – poprawek na budowie, dopasowania pojedynczego elementu, drobnych napraw. Maszyny stacjonarne są najbardziej efektywne w obróbce drewna na większą skalę, gdzie liczy się powtarzalność wymiaru, a nie tylko szybki dostęp do narzędzia.
Jak działa strugarka czterostronna?
Strugarka czterostronna wykonuje obróbkę wszystkich czterech stron deski jednocześnie, eliminując konieczność osobnych przejść na wyrówniarce i grubościówce. Przy intensywnej pracy zmianowej to jedyny sposób, żeby utrzymać stały takt bez błędu wynikającego ze zmiany ustawienia między przejściami.
Czy struganie zastępuje szlifowanie?
Nie do końca. Nawet po struganiu drewno wymaga wygładzenia papierem ściernym, zwłaszcza przy gatunkach bogatych w żywicę. Najlepsze metody uzyskania gładkiej powierzchni to struganie z końcowym szlifowaniem, a nie poleganie wyłącznie na jednym z tych procesów. Uzyskanie idealnie gładkiej powierzchni desek wymaga więc dopasowania metody obróbki do konkretnego gatunku i stanu materiału.
Czy strugi klasyczne (hebel) wciąż mają zastosowanie przy produkcji przemysłowej?
Strugi klasyczne są niezastąpione do precyzyjnej obróbki wykańczającej pojedynczych elementów, prototypów albo napraw – tam, gdzie uruchamianie całej linii nie ma ekonomicznego sensu. W małych zakładach stolarskich bywają więc używane równolegle do maszyn przemysłowych, a nie zamiast nich.
Czy strugarki elektryczne różnią się między sobą?
Tak. Strugarki elektryczne różnią się sposobem napędu i przeznaczeniem – od lekkich modeli warsztatowych po ciężkie maszyny przemysłowe pracujące w trybie ciągłym. Różnica w cenie między lekkim modelem warsztatowym a maszyną przemysłową zwykle wynosi kilkaset procent, co odzwierciedla różnicę w trwałości, mocy i precyzji prowadzenia materiału.
Jak przygotować materiał przed obróbką drewna na strugarce?
Różne metody obróbki drewna – od ręcznego hebla po strugarkę czterostronną – opierają się na tej samej zależności między kątem cięcia, kierunkiem włókien i twardością materiału. Kąt strugania wynosi zazwyczaj od 25° do 40°, a jego dobór wpływa na to, jak narzędzie radzi sobie z twardością konkretnego gatunku. Właściwe przygotowanie surowca ma równie duże znaczenie jak parametry samej maszyny: ustawienie noża i jego głębokość decydują o grubości pojedynczego wióra, jeszcze przed pierwszym posunięciem element trafi na wrzeciona.
Struganie zgodnie z przebiegiem włókien ogranicza ryzyko wyrw, a praca pod włos generuje więcej odpadu nawet przy najostrzejszych ostrzach. Kontrola nad krawędzią deski podczas przejazdu przez wrzeciona ma równie duże znaczenie, co sama głębokość skrawania – podobnie jak kąt między krawędzią cięcia a powierzchnią elementu, który decyduje, czy włókno zostanie przecięte czysto, czy wyrwane. Usuwanie sęków podczas wstępnej obróbki materiału o nierównej twardości wymaga szczególnej uwagi – sęk w miękkim drewnie potrafi wyszczerbić ostrze szybciej niż cała zmiana pracy na jednorodnym surowcu. To jedna z podstawowych technik, o której należy pamiętać niezależnie od skali produkcji: jakość wsadu determinuje jakość wyjścia równie mocno, co ustawienie samej maszyny.
Jak radzić sobie z obróbką drewna mokrego?
Drewno mokre zachowuje się na strugarce inaczej niż surowiec sezonowany: włókna pod wpływem wilgoci pęcznieją, a po wyschnięciu delikatnie się podnoszą, przez co powierzchnia traci gładkość mimo prawidłowo ustawionych parametrów pracy. W praktyce oznacza to więcej cienkich wiórków przy pierwszym przejściu – a gdy wióry zaczynają robić się grube i postrzępione zamiast cienkich, to znak, że ostrza stępiły się szybciej niż zwykle. Bywa też konieczne dodatkowe szlifowanie na końcu procesu, bo samo struganie nie usunie podniesionych włókien do końca.
Wilgoć i żywica z czasem osadzają się na ruchomych elementach maszyny – nieoczyszczone wrzeciono ulega korozji szybciej, niż mogłoby się wydawać, dlatego zabezpieczenie mechanizmu i regularne czyszczenie to nie opcja, tylko element harmonogramu utrzymania ruchu. Warto przewidzieć opcję podłączenia odciągu albo odkurzacza przemysłowego bezpośrednio przy wrzecionie, a przy niektórych gatunkach drewna – dodatkowe oczyszczenie z żywicy za pomocą rozpuszczalnika, zanim osad utwardzi się na prowadnicach.
Jakie jest właściwe ustawienie sprzętu przed pracą na strugarce?
Hebel metalowy i przemysłowa strugarka czterostronna różnią się skalą, ale rządzą się tą samą fizyką cięcia. Przy klasycznym heblu stolarz reguluje głębokość cięcia specjalną śrubą przy nasadzie uchwytu i sprawdza, czy stopka hebla dotyka deski na całej długości, a tylną część oparcia trzyma równo z powierzchnią. Prowadzenie po równej stopie zapobiega zagłębianiu ostrza w jednym miejscu i nierównym śladom na powierzchni. Trzeba przy tym mocno zacisnąć klin i prowadzić narzędzie prawą dłonią, przesuwając je od dłuższego końca w stronę krótszego. Krótszy koniec deski wymaga przy tym równie stabilnego podparcia jak dłuższy. Przy szerszych elementach dokłada się zazwyczaj prowadnicę równoległą, a tam, gdzie brakuje zasięgu – specjalną przedłużkę uchwytu. Metalowe okucia hebla, jeśli pozostają wilgotne bez zabezpieczenia, z czasem ulegają korozji – podobnie jak nieosuszone prowadnice strugarki przemysłowej po pracy na drewnie mokrym.
W małych zakładach stolarskich bywa, że obok maszyn stacjonarnych wciąż pracuje się przy strugach drewnianych – starszych, ręcznych narzędziach, które przy drobnej poprawce bywają szybsze niż uruchamianie całej linii. Na strugarce przemysłowej te same funkcje – kontrolę głębokości, docisk, prowadzenie wzdłuż krawędzi – pełni elektronika i mechanizm rolkowy zamiast ręki operatora, ale zasada zostaje ta sama: złego ustawienia sprzętu żadna prędkość obrotowa wrzeciona później nie skoryguje.
Ustawienie sprzętu obejmuje też mniej oczywiste elementy: dostęp do wyjścia wiórów po prawej stronie maszyny i wyrównanie samej podstawy względem podłogi hali – nierówne posadowienie potrafi zniweczyć nawet najdokładniej ustawione parametry pracy wrzeciona. Wydajne narzędzie to nie tylko mocny silnik, ale suma właśnie takich detali.
 Czytaj więcej